Kondensatableiter prüfen: Sichtprüfung, Temperatur, Ultraschall und Dauerüberwachung — so finden Sie defekte Ableiter
Wer Kondensatableiter prüfen will, braucht zwei Antworten: Arbeitet der Ableiter noch – und wenn nicht, in welche Richtung ist er ausgefallen? Ein Ableiter, der Dampf durchbläst, verliert laufend Energie ins Kondensatnetz. Ein Ableiter, der geschlossen hängt, staut Kondensat zurück, bremst die Wärmeübertragung und kann Wasserschläge auslösen. Von außen sehen beide Fälle oft gleich aus. Dieser Beitrag zeigt die vier gängigen Prüfmethoden – Sichtprüfung, Temperaturmessung, Ultraschall und Dauerüberwachung –, was jede davon zuverlässig zeigt, wo sie täuscht und wie Sie daraus einen Prüfplan für Ihre Anlage machen.
Kondensatableiter prüfen: die drei Fehlerbilder, nach denen Sie suchen
Bevor es um Messgeräte geht, lohnt ein Blick auf das, was man eigentlich finden will. Bei Kondensatableitern gibt es im Wesentlichen drei Fehlerbilder.
- Durchblasen (offen hängend): Das Ventil schließt nicht mehr dicht. Ursachen sind ein verschlissener Sitz, Schmutz unter dem Ventilteller oder beim Kapselableiter eine beschädigte Kapsel. Frischdampf strömt ins Kondensatnetz, der Gegendruck dort steigt – und behindert damit auch die Ableiter daneben.
- Blockiert (geschlossen hängend): Ein zugesetztes Sieb, ein verklemmter Schwimmer oder ein durch Wasserschlag beschädigtes Bauteil lässt kein Kondensat mehr durch. Das Kondensat staut in den Wärmetauscher oder die Dampfleitung zurück, die Leistung sinkt, stehendes Kondensat fördert Korrosion.
- Undicht oder falsches Schaltverhalten: Leckagen an Gehäuse oder Flansch sowie ein auffällig schnelles Takten, etwa beim thermodynamischen Ableiter, deuten auf Verschleiß hin.
Nicht jeder Befund ist ein Ableiterfehler. Ein zu hoher Gegendruck im Kondensatnetz, eine fehlende Entlüftung oder eine Bauart, die nicht zum Lastfall passt, erzeugen ähnliche Symptome. Wie Sie die passende Bauart wählen, beschreibt unser Beitrag Kondensatableiter: Auswahl, Bauarten und die häufigsten Fehler. Hier geht es um die Frage danach: Wie erkennen Sie im laufenden Betrieb, ob ein Ableiter noch richtig arbeitet?
Sichtprüfung: aussagekräftig nur bei offenem Ablauf
Die einfachste Methode ist der Blick auf das, was aus dem Ableiter kommt. Das geht nur dort, wo der Ablauf offen ist, ein Schauglas sitzt oder ein Prüfventil hinter dem Ableiter das kurzzeitige Ausblasen ins Freie erlaubt.
Die Schwierigkeit liegt im Unterschied zwischen Nachdampf und Frischdampf. Heißes Kondensat steht unter Druck. Wird es auf den niedrigeren Druck dahinter entspannt, verdampft ein Teil davon – das ist Nachdampf, auch Entspannungsdampf genannt. Er quillt weißlich und eher träge aus der Öffnung. Bläst dagegen Frischdampf durch, tritt unmittelbar an der Öffnung ein scharfer, fast durchsichtiger Strahl aus, der erst ein Stück weiter weiß wird. Diesen Unterschied sicher zu erkennen, braucht Übung.
Die Grenzen sind deutlich: In geschlossenen Kondensatnetzen sehen Sie ohne Schauglas gar nichts. Und das Ausblasen über ein Prüfventil ist Arbeit an heißen Medien unter Druck – nur durch eingewiesenes Personal mit passender Schutzausrüstung.
Temperaturmessung: zeigt zuverlässig den Stau, nicht das Durchblasen
Die Temperatur ist das schnellste Mittel, um einen blockierten Ableiter zu finden. Gemessen wird vor dem Ableiter. Liegt die Temperatur deutlich unter der Sattdampftemperatur des Betriebsdrucks, staut sich Kondensat: Der Ableiter ist blockiert, das Sieb verstopft oder eine Absperrung geschlossen. Als Anhaltspunkt: Bei 10 bar Überdruck liegt die Sattdampftemperatur bei rund 184 °C. Ein Ableiter, der davor deutlich kühler ist, gehört genauer angesehen.
Eine Ausnahme sind thermische Ableiter wie Bimetall- und Kapselableiter. Sie öffnen bewusst erst, wenn das Kondensat etwas abgekühlt ist. Bei ihnen wird der gemessene Wert mit der Einstellung des Ableiters verglichen, nicht mit der Sattdampftemperatur.
Für das Durchblasen taugt die Temperatur allein kaum. Hinter dem Ableiter bestimmt der Gegendruck im Kondensatnetz die Temperatur – und Nachdampf aus einem funktionierenden Ableiter liefert dort ähnliche Werte wie durchblasender Frischdampf. Eine heiße Leitung nach dem Ableiter ist deshalb normal und kein Beweis für einen Defekt.
Zum Messen eignen sich Infrarot-Thermometer, Kontaktthermometer oder fest montierte Widerstandsthermometer Pt100, wie sie in unserer Messtechnik geführt sind. Bei Infrarotmessung täuschen blanke oder isolierte Oberflächen: Der Emissionsgrad muss stimmen, sonst zeigt das Gerät zu wenig an.
Ultraschall: hört, was im Ableiter passiert
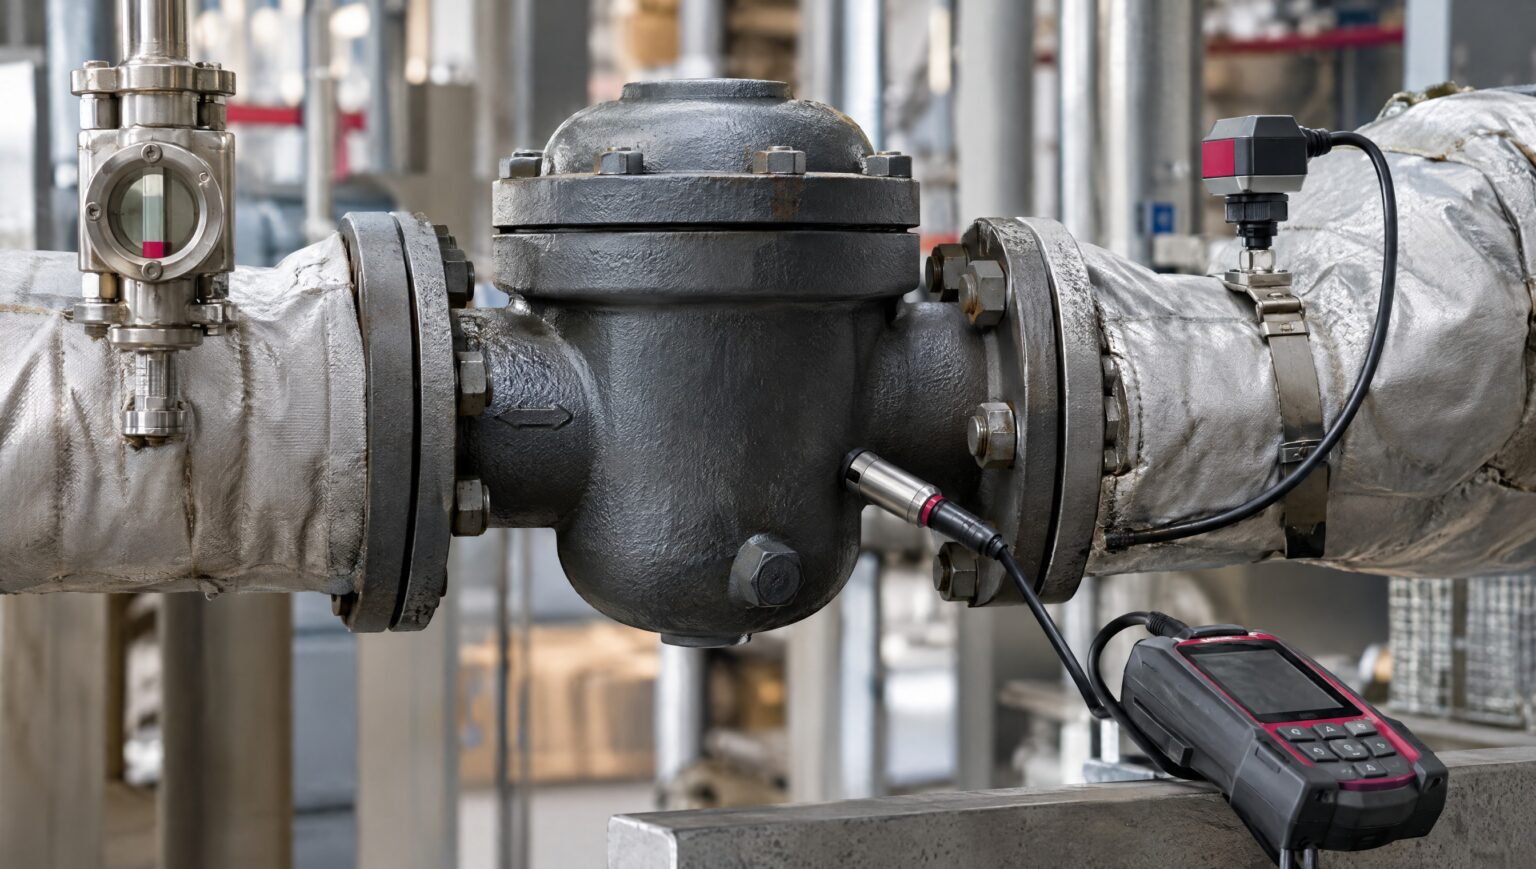
Ein Ultraschall-Prüfgerät nimmt über eine Kontaktspitze am Gehäuse die hochfrequenten Strömungsgeräusche im Ableiter auf und macht sie hörbar oder als Pegel sichtbar. Weil der Umgebungslärm einer Anlage vor allem im hörbaren Bereich liegt, lässt sich das Geräusch im Ableiter damit gut herausfiltern.
Was „normal“ klingt, hängt von der Bauart ab:
- Thermodynamischer Ableiter: Er öffnet und schließt hörbar im Takt. Ein durchgehendes Rauschen statt klarer Schaltvorgänge deutet auf Durchblasen hin, ein auffällig schnelles Takten auf Verschleiß.
- Schwimmer-Kondensatableiter: Er leitet je nach Kondensatmenge gleichmäßig ab. Ein ruhiges Fließgeräusch ist normal, ein scharfes Zischen von Dampf nicht.
- Bimetall- und Kapselableiter: Phasen mit Durchfluss wechseln sich mit Ruhephasen ab, je nachdem, wie schnell Kondensat nachkommt.
Deshalb braucht die Ultraschallprüfung zwei Voraussetzungen: Sie müssen die Bauart des Ableiters kennen, und Sie brauchen einen Vergleich, am besten einen funktionierenden Ableiter derselben Bauart unter ähnlichem Lastfall. Kombiniert mit der Temperaturmessung ergibt Ultraschall beim Rundgang das zuverlässigste Bild: Die Temperatur findet den Stau, der Ultraschall das Durchblasen.
Dauerüberwachung: wenn der Rundgang zu selten kommt
Jeder Rundgang ist eine Momentaufnahme. Fällt ein Ableiter eine Woche danach aus, bläst er bis zum nächsten Rundgang durch oder staut zurück. Bei einer Dauerüberwachung sitzen Ultraschall- und Temperatursensoren fest am Ableiter oder in der Leitung. Ihr Signal geht an ein Auswertegerät oder an das Leitsystem und meldet Durchblasen oder Stau, sobald es auftritt.
Sinnvoll ist das dort, wo ein Ausfall teuer oder gefährlich wird oder wo kaum jemand hinkommt:
- Entwässerung von Dampfhauptleitungen und Turbinenleitungen, wo stehendes Kondensat zu Wasserschlägen führt
- Ableiter an Wärmetauschern, deren Leistung für den Prozess entscheidend ist
- schwer zugängliche Stellen auf Rohrbrücken oder in explosionsgefährdeten Bereichen
- große Ableiter an hohem Druck, bei denen Durchblasen viel Dampf kostet
Für den kleinen Ableiter an einer Begleitheizung reicht dagegen meist der Rundgang. Die Kondensatüberwachung durch Ultraschall- und Temperatur-Messtechnik führen wir in unserer Kondensattechnik, gemeinsam mit den Ableitern selbst.
Der Prüfplan: Ableiterliste, Intervall, Dokumentation
Im Rundgang hat sich eine feste Reihenfolge bewährt. Zuerst prüfen Sie, ob der Ableiter überhaupt in Betrieb ist: Absperrungen offen, Leitung unter Dampf. Dann messen Sie die Temperatur vor dem Ableiter, um Stau zu erkennen. Ist sie unauffällig, folgt die Ultraschallprüfung auf Durchblasen. Die Sichtprüfung kommt nur dort dazu, wo der Ablauf offen ist oder ein Prüfventil vorhanden ist. So wird jeder Ableiter mit derselben Methode beurteilt, und die Befunde lassen sich über mehrere Rundgänge vergleichen.
Einzelne Prüfungen helfen wenig, wenn niemand weiß, welche Ableiter es gibt und wann sie zuletzt angesehen wurden. Grundlage ist eine Ableiterliste mit Nummer, Montageort, Bauart, Fabrikat, Nennweite, Druckstufe, Betriebsdruck, Gegendruck und Aufgabe (Leitungsentwässerung, Wärmetauscher, Begleitheizung). Am Ableiter selbst hilft ein Schild mit derselben Nummer.
Ein starres Prüfintervall gibt es nicht. Es richtet sich nach Druck, Betriebsstunden und Bedeutung des Ableiters: Ableiter an kritischen Stellen werden öfter geprüft als jene an der Begleitheizung. Nach der Inbetriebnahme eines neuen oder geänderten Netzes lohnt eine frühe Prüfung, weil Montageschmutz die Siebe zusetzt.
Je Ableiter wird ein Befund festgehalten – in Ordnung, durchblasend, blockiert, undicht oder außer Betrieb –, dazu Datum, Methode und Maßnahme. Über mehrere Rundgänge zeigt die Liste, welche Stellen immer wieder auffallen. Dort liegt die Ursache meist nicht im Ableiter, sondern in der Anwendung.
Reparieren oder tauschen?
Ein verstopftes Sieb lässt sich reinigen. Ob sich Verschleißteile wie Ventilsitz, Kapsel, Bimetallsatz oder Schwimmer tauschen lassen, ohne das Gehäuse aus der Leitung zu nehmen, hängt von der Bauart und vom Fabrikat ab. Bei Ableitern mit verschweißtem Gehäuse oder ohne Ersatzteilsatz wird der ganze Ableiter getauscht.
Fällt dieselbe Stelle immer wieder aus, lohnt die Frage nach der Ursache: falsche Bauart, Überdimensionierung, zu hoher Gegendruck oder Wasserschläge. Eine Übersicht über die Baureihen eines unserer Fabrikate finden Sie in RIFOX-Kondensatableiter: welche Baureihe wofür.
Prüfen, instand setzen und in Betrieb nehmen übernimmt auf Wunsch unsere eigene Serviceabteilung – in Österreich sowie in Tschechien, der Slowakei, Ungarn, Slowenien und Italien.
Häufige Fragen zum Prüfen von Kondensatableitern
Kann ich Durchblasen ohne Messgerät erkennen?
Nur bei offenem Ablauf, über ein Schauglas oder ein Prüfventil – und mit Erfahrung im Unterscheiden von Nachdampf und Frischdampf. In geschlossenen Netzen brauchen Sie Ultraschall.
Warum ist die Leitung nach dem Ableiter heiß, obwohl er funktioniert?
Das Kondensat hat beim Austritt annähernd Sattdampftemperatur und verdampft beim Entspannen teilweise. Die Temperatur hinter dem Ableiter wird vom Gegendruck bestimmt und ist auch bei einem intakten Ableiter hoch.
Was bedeutet ein kalter Ableiter?
Es fließt nichts durch. Bevor Sie den Ableiter tauschen, prüfen Sie, ob eine Absperrung geschlossen, das Sieb verstopft oder die Leitung überhaupt in Betrieb ist.
Lohnt sich die Dauerüberwachung für jeden Ableiter?
Nein. Sie lohnt dort, wo ein Ausfall Folgeschäden verursacht, viel Dampf kostet oder die Stelle schwer erreichbar ist. Für die übrigen Ableiter reicht ein geplanter Rundgang mit Temperatur und Ultraschall.
Fazit: Temperatur für den Stau, Ultraschall für das Durchblasen
Kondensatableiter prüfen heißt, zwei Fehler auseinanderzuhalten. Die Temperaturmessung vor dem Ableiter findet den Stau, der Ultraschall findet das Durchblasen, die Sichtprüfung hilft dort, wo der Ablauf offen ist. Wo ein Ausfall teuer wird, übernimmt die Dauerüberwachung. Wenn Sie Ableiter, Überwachungstechnik oder einen Servicetechniker für Ihre Anlage brauchen: Die Ing. Wilhelm Friedrich Gesellschaft m. b. H. in Stetten ist dafür seit 1983 Ihr Ansprechpartner in Österreich.
Testing steam traps: visual check, temperature, ultrasound and continuous monitoring – how to find faulty traps
Anyone testing steam traps needs two answers: is the trap still working – and if not, in which direction has it failed? A trap that blows steam through keeps losing energy into the condensate network. A trap that has failed closed backs condensate up, slows down heat transfer and can cause water hammer. From the outside, both cases often look the same. This article covers the four common test methods – visual check, temperature measurement, ultrasound and continuous monitoring – what each of them shows reliably, where it misleads, and how to turn them into a test plan for your plant.
Testing steam traps: the three failure modes you are looking for
Before talking about instruments, it helps to be clear about what you actually want to find. Steam traps essentially fail in three ways.
- Blowing through (failed open): the valve no longer closes tightly. Causes are a worn seat, dirt under the valve disc or, in a capsule trap, a damaged capsule. Live steam passes into the condensate network, the back pressure there rises – and hinders the neighbouring traps as well.
- Blocked (failed closed): a clogged strainer, a jammed float or a part damaged by water hammer no longer lets condensate through. Condensate backs up into the heat exchanger or the steam line, output drops, and standing condensate promotes corrosion.
- Leaking or wrong cycling: leaks at the body or flange and conspicuously fast cycling, for example in a thermodynamic trap, point to wear.
Not every finding is a trap fault. Excessive back pressure in the condensate network, missing air venting or a trap type that does not suit the load case produce similar symptoms. How to choose the right trap type is covered in our article steam traps: selection, types and the most common mistakes (German). This article deals with the next question: how do you tell during operation whether a trap is still working properly?
Visual check: meaningful only with an open discharge
The simplest method is to look at what comes out of the trap. That is only possible where the discharge is open, a sight glass is fitted, or a test valve downstream of the trap allows a short blow-off to atmosphere.
The difficulty lies in telling flash steam from live steam. Hot condensate is under pressure. When it is released to the lower pressure downstream, part of it evaporates – this is flash steam. It billows out of the opening, whitish and rather lazily. If live steam is blowing through, a sharp, almost transparent jet emerges directly at the opening and only turns white a little further away. Telling the two apart reliably takes practice.
The limits are clear: in closed condensate networks you see nothing without a sight glass. And blowing off through a test valve means working on hot media under pressure – only for trained staff with suitable protective equipment.
Temperature measurement: reliably shows backing up, not blowing through
Temperature is the quickest way to find a blocked trap. The measurement is taken upstream of the trap. If the temperature is well below the saturation temperature of the operating pressure, condensate is backing up: the trap is blocked, the strainer clogged or an isolating valve closed. As a reference: at 10 bar gauge, the saturation temperature is around 184 °C. A trap that is noticeably cooler upstream deserves a closer look.
Thermostatic traps such as bimetallic and capsule traps are an exception. They deliberately open only once the condensate has cooled somewhat. For them, the measured value is compared with the trap’s setting, not with the saturation temperature.
On its own, temperature is of little use for detecting blow-through. Downstream of the trap, the back pressure in the condensate network determines the temperature – and flash steam from a working trap gives similar readings to live steam blowing through. A hot line downstream of the trap is therefore normal and no proof of a fault.
Suitable instruments are infrared thermometers, contact thermometers or permanently installed Pt100 resistance thermometers, as listed in our measurement technology range. With infrared measurement, bright or insulated surfaces mislead: the emissivity has to be right, otherwise the instrument reads too low.
Ultrasound: hearing what happens inside the trap
An ultrasonic test instrument picks up the high-frequency flow noise inside the trap through a contact probe on the body and makes it audible or displays it as a level. Because the ambient noise of a plant lies mainly in the audible range, the noise inside the trap can be filtered out well this way.
What sounds “normal” depends on the trap type:
- Thermodynamic trap: it opens and closes audibly in cycles. A continuous rushing sound instead of clear switching points to blow-through, conspicuously fast cycling to wear.
- Float trap: it discharges steadily according to the amount of condensate. A calm flow noise is normal, a sharp hiss of steam is not.
- Bimetallic and capsule traps: phases of flow alternate with quiet phases, depending on how quickly condensate arrives.
Ultrasonic testing therefore has two prerequisites: you need to know the trap type, and you need a comparison, ideally a working trap of the same type under a similar load. Combined with temperature measurement, ultrasound gives the most reliable picture on a walk-round: temperature finds the backing up, ultrasound finds the blow-through.
Continuous monitoring: when the walk-round comes too rarely
Every walk-round is a snapshot. If a trap fails a week later, it blows through or backs up until the next round. With continuous monitoring, ultrasonic and temperature sensors are permanently mounted on the trap or in the line. Their signal goes to an evaluation unit or the control system and reports blow-through or backing up as soon as it occurs.
This makes sense where a failure becomes costly or dangerous, or where hardly anyone gets to:
- drainage of steam mains and turbine lines, where standing condensate leads to water hammer
- traps on heat exchangers whose output is critical for the process
- hard-to-reach points on pipe bridges or in hazardous areas
- large traps at high pressure, where blow-through costs a lot of steam
For the small trap on a trace heating line, on the other hand, the walk-round is usually enough. We supply condensate monitoring by ultrasonic and temperature measurement as part of our condensate technology range, together with the traps themselves.
The test plan: trap list, interval, documentation
A fixed sequence has proven itself on the walk-round. First check whether the trap is in service at all: isolating valves open, line under steam. Then measure the temperature upstream of the trap to detect backing up. If it is normal, the ultrasonic test for blow-through follows. The visual check is added only where the discharge is open or a test valve is fitted. That way every trap is assessed with the same method, and findings can be compared over several rounds.
Individual tests help little if nobody knows which traps exist and when they were last checked. The basis is a trap list with number, location, type, make, nominal size, pressure rating, operating pressure, back pressure and duty (line drainage, heat exchanger, trace heating). A tag with the same number on the trap itself helps.
There is no fixed test interval. It depends on pressure, operating hours and the importance of the trap: traps at critical points are tested more often than those on trace heating. After commissioning a new or modified network, an early test pays off, because installation debris clogs the strainers.
For each trap a finding is recorded – OK, blowing through, blocked, leaking or out of service – together with date, method and action. Over several rounds the list shows which points keep standing out. There, the cause usually lies not in the trap but in the application.
Repair or replace?
A clogged strainer can be cleaned. Whether wearing parts such as valve seat, capsule, bimetallic element or float can be replaced without removing the body from the line depends on the type and the make. Traps with a welded body or without a spare parts kit are replaced as a whole.
If the same point fails again and again, it is worth asking about the cause: wrong type, oversizing, excessive back pressure or water hammer. An overview of the series of one of our makes can be found in RIFOX steam traps: which series for which job (German).
Testing, repair and commissioning can be carried out by our own service department – in Austria as well as in the Czech Republic, Slovakia, Hungary, Slovenia and Italy.
Frequently asked questions about testing steam traps
Can I detect blow-through without an instrument?
Only with an open discharge, via a sight glass or a test valve – and with experience in telling flash steam from live steam. In closed networks you need ultrasound.
Why is the line downstream of the trap hot even though the trap works?
The condensate leaves the trap at close to saturation temperature and partly evaporates as the pressure drops. The temperature downstream is determined by the back pressure and is high even with an intact trap.
What does a cold trap mean?
Nothing is flowing through. Before replacing the trap, check whether an isolating valve is closed, the strainer is clogged or the line is in service at all.
Is continuous monitoring worthwhile for every trap?
No. It pays off where a failure causes consequential damage, costs a lot of steam or the point is hard to reach. For the remaining traps, a planned walk-round with temperature and ultrasound is enough.
Conclusion: temperature for backing up, ultrasound for blow-through
Testing steam traps means keeping two faults apart. Temperature measurement upstream of the trap finds backing up, ultrasound finds blow-through, and the visual check helps where the discharge is open. Where a failure becomes costly, continuous monitoring takes over. If you need traps, monitoring technology or a service technician for your plant: Ing. Wilhelm Friedrich Gesellschaft m. b. H. in Stetten has been your contact in Austria since 1983.